پس از نصب بلبرینگهای شیار عمیق در دستگاه اصلی، یک معیار اندازهگیری به نام «دقت چرخشی دورهای» وجود دارد. تغییرات این معیار به صورت تقریبی تکراری هستند و تعداد دورهای مورد نیاز برای تکرار آن را میتوان برای مشخص کردن «شبهدوره» دقت چرخشی دورهای به کار برد. اگر دامنه تغییرات در شبهدوره زیاد باشد، به این معنی است که دقت چرخشی دورهای پایین است. هنگامی که نیروی پیشبار مناسب به محور اصلی بلبرینگ شیار عمیق اعمال شود، میتوان سرعت چرخش را به تدریج تا نزدیک به سرعت کاری افزایش داد تا به عملکرد «خوشنشینی» بلبرینگ دست یافت و در نتیجه دقت چرخشی دورهای محور اصلی را بهبود بخشید.
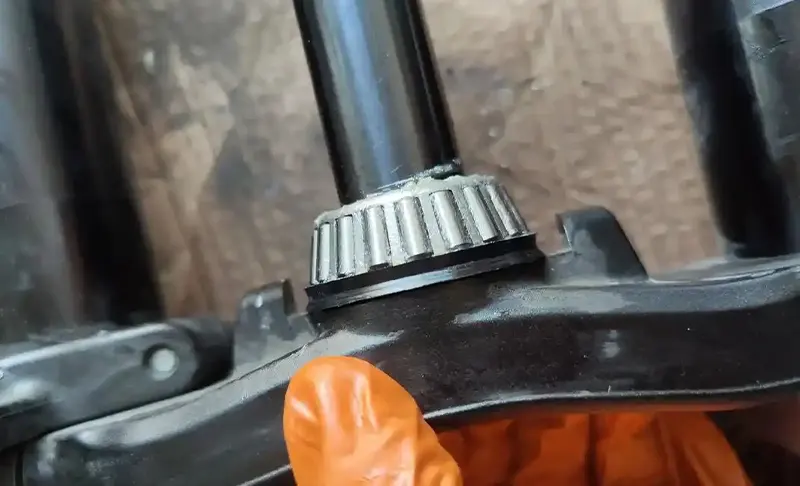
در حال حاضر یک طرح طراحی ابزار دقیق برای بهبود دقت بلبرینگهای شیار عمیق وجود دارد: زمانی که محور اصلی از بلبرینگ نوع 6202/P2 استفاده میکند اما دقت آن همچنان الزامات را برآورده نمیکند، میتوان گردن شفت را ضخیمتر کرد و بر روی آن مسیر غلتش ایجاد نمود تا جایگزین حلقه داخلی بلبرینگ شود؛ همچنین ساچمهها به دقت اندازهگیری میشوند و هر گروه از ساچمهها به صورت «۳ عدد بزرگ و ۳ عدد کوچک با فاصله زاویهای حدود ۱۲۰ درجه» توزیع میشوند. این طراحی به دلیل کاهش یک سطح ماشینکاری، یک سطح تماس را نیز کاهش میدهد و در نتیجه سفتی سیستم شفت-بلبرینگ افزایش مییابد؛ همچنین توزیع منظم و مساوی ۳ ساچمه بزرگ و ۳ ساچمه کوچک میتواند دقت چرخشی شفت را بهبود بخشیده و در نهایت الزامات دقت ابزار را برآورده کند.
مرحله اول، اندازهگیری ابعاد شفت و سوراخ محفظه بلبرینگ برای تعیین دقت اتصال بلبرینگ است. در این روش، حلقه داخلی بلبرینگ با شفت به صورت اتصال تداخلی و حلقه خارجی با سوراخ محفظه بلبرینگ به صورت اتصال با فاصله انجام میشود.
مرحله دوم، نصب بلبرینگ جلویی (سمت ثابت) بر روی شفت: بلبرینگ را با نفت سفید تمیز به طور کامل شستشو دهید، سپس با تفنگ گریس، مقدار مشخصی گریس به داخل بلبرینگ تزریق کنید. بلبرینگ را به اندازه ۲۰ تا ۳۰ درجه سانتیگراد گرم کنید و با استفاده از پرس هیدرولیک، بلبرینگ را بر روی انتهای شفت فشار دهید. بوش قفلی را روی شفت نصب کرده و با فشار مناسب، سطح انتهایی بلبرینگ را فشرده کنید تا موقعیت محوری بلبرینگ تثبیت شود. تسمه ترازوی فنری را دور حلقه خارجی بلبرینگ بپیچید و با اندازهگیری گشتاور راهاندازی، بررسی کنید که آیا نیروی پیشبار تنظیم شده تغییر قابل توجهی داشته است یا خیر.
مرحله سوم، قرار دادن مجموعه بلبرینگ-شفت در سوراخ محفظه: سوراخ محفظه را به اندازه ۲۰ تا ۳۰ درجه سانتیگراد گرم کنید و با فشار مداوم و یکنواخت، مجموعه بلبرینگ-شفت را در سوراخ محفظه قرار دهید. درپوش جلو را تنظیم کرده و با استفاده از سطح انتهایی خارجی محفظه بلبرینگ به عنوان مبنا، نوک ساعت اندیکاتور را بر روی سطح گردن شفت قرار داده و شفت را بچرخانید تا میزان لرزش (راناُت) آن اندازهگیری شود. ساعت اندیکاتور را روی شفت ثابت کرده و نوک آن را به سطح داخلی محفظه عقب ببرید و شفت را بچرخانید تا هممحوری سوراخهای جلویی و عقبی محفظه بلبرینگ اندازهگیری شود.
مرحله چهارم، بلبرینگ سمت آزاد را به صورت انتخابی در موقعیتی نصب کنید که بتواند انحرافات را خنثی کند (یعنی در تکیهگاه عقب محفظه بلبرینگ)، تا حد امکان انحرافات گردی و هممحوری بین قطعات مختلف را جبران کند.
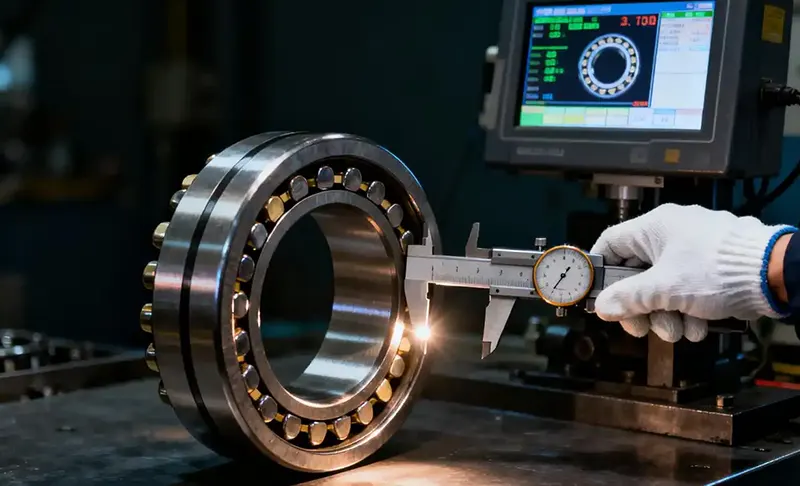
برای اندازهگیری دقت واقعی اتصال در هنگام نصب بلبرینگ شیار عمیق، باید از روشها و ابزارهای اندازهگیری تخصصی استفاده شود تا ابعاد سطوح تماس سوراخ داخلی و سطح خارجی بلبرینگ به دقت اندازهگیری شود، تمام پارامترهای مربوط به قطر داخلی و خارجی به طور کامل اندازهگیری شده و دادههای به دست آمده به طور جامع تحلیل گردند. بر این اساس، ابعاد محل نصب بلبرینگ بر روی شفت و سوراخ محفظه با دقت ساخته میشود.
در هنگام اندازهگیری ابعاد و اشکال هندسی متناظر شفت و سوراخ محفظه، باید دمای محیط اندازهگیری با دمایی که در زمان اندازهگیری بلبرینگ وجود داشت، یکسان باشد. برای اطمینان از اثر اتصال واقعی مناسب، زبری سطوح تماس بلبرینگ با شفت و سوراخ محفظه باید تا حد امکان کوچک باشد. در طول فرآیند اندازهگیری، باید بر روی سطح خارجی و سوراخ داخلی بلبرینگ و همچنین سطوح متناظر روی شفت و سوراخ محفظه (در دو طرف پخهای نصب)، دو دسته علامت که نشاندهنده «جهت حداکثر انحراف» هستند، ثبت شود. به این ترتیب در هنگام مونتاژ واقعی، میتوان حداکثر انحراف هر دو قطعه را در یک جهت قرار داد تا پس از مونتاژ، انحرافات تا حدی یکدیگر را خنثی کنند. با در نظر گرفتن جبران انحرافات، نه تنها میتوان دقت چرخشی هر یک از دو تکیهگاه را بهبود بخشید، بلکه میتوان تا حدی خطای هممحوری بین سوراخ محفظه و گردنهای شفت در دو تکیهگاه را نیز کاهش داد.